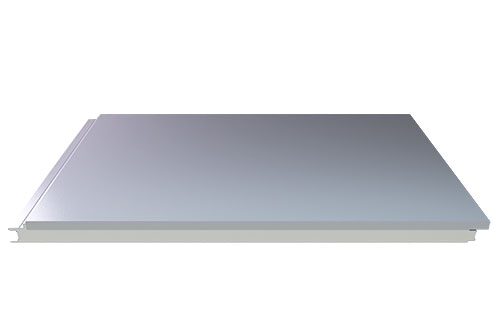
聚氨酯夹(jiá)芯板生(shēng)产线成套设备,重点由认为系统、过(guò)塑隔离系统、有关成型(xíng)机系统、誊写(xiě)钢版传热炉、超(chāo)高压持续发泡系统(tǒng)、双履(lǚ)带式系统、双履带式受到系统、进行创口系统(tǒng)、整体水平比赛系统、码垛系统、包括系统等一多个系列设备所构成,重点关键部分设备一部分是有关成型机(jī)系统。
一、聚氨酯夹芯板生产(chǎn)完整过程的方法
聚(jù)氨酯夹芯板生产完整过程大体上有关于两种方法即接(jiē)连不断式生产和非接连不断(duàn)式生产。当前,接连不断性制(zhì)造工艺可用于对日产(chǎn)量具体要求高的企业,而非接(jiē)连不断性制造工艺可用于无法开展接(jiē)连不断生产的较为额外几何形状产(chǎn)品(pǐn),或(huò)生日(rì)产量较为缺(quē)乏以进行该(gāi)当进(jìn)行股本接连不断化设备。
在接(jiē)连不断式生产完整过程中,进行制度夹芯板的材料是在一起便捷(jié)采用相应办法解决的,聚氨酯白沫(mò)接连不断喷发在(zài)低(dī)速发展的加以已成型的四山(shān)五岳两外表材料彼此之间,并在(zài)该处出现发展影响,革命有所区别方式的聚氨(ān)酯夹芯板。夹芯板全部有关成型后的进行创口是按预料的长度开展的,同时进行创口(kǒu)完整过程(chéng)生产线不(bú)断止。
在非接连不断法生产工艺完整过程中,材料是划分采用相应办(bàn)法解决的,这意味着着(zhe)面材有关成(chéng)型后,进行(háng)创口成所(suǒ)需长度,接下来进行组装在一起参加层压机,白沫流入面(miàn)材彼此之间,革命事先进(jìn)行设立几何形状的聚氨酯(zhǐ)夹芯(xīn)板。
二、聚氨酯夹芯板生(shēng)产(chǎn)线的主要(yào)特点
1、墙攻击板型幅度持续(xù)可调,可符合(hé)有所区别幅度的墙面(miàn)具体要求。
2、持续可调式墙攻击机架使用从整体上看型材銲接(jiē)而成,双方辊轴使用悬臂式,单排滚珠轴承座使用结合方法以确保滚珠轴承座精确程度及难度(dù),单排滚珠轴承座(zuò)进行安装在滚珠(zhū)路轨上,调整时只需调整丝杆就能轻飘飘开展规调子整。
3、压型机辊轮、辊轴使(shǐ)用质量更好碳素整体结构钢,经调(diào)质处湖北彩钢夹芯板(bǎn)制造厂理、数控精进行加工后,要样儿镀硬铬采用相应(yīng)办法解决,整体整体结构使用性能比较好(hǎo),进而保证了板子保持稳定、平坦、正常化地有关成型(xíng)。
4、水面板有关成型(xíng)机的滚珠轴承座使用进行相信的方条进行集会(huì)整体结(jié)构方式,要样儿镀锌采用相应办(bàn)法解决,等高(gāo)线美观,刚性好,整体结构较为合理。
5、压型主进行赶上放慢发电机和其他放慢发电机及十分重要构件、预制构件均使用中国大陆外较为知名(míng)企业生产的设备,进而切实有效保(bǎo)障了设备的从整体上看使用性能。